Längsschneide-Rundmesser
- HRC 55–65Legierter Werkzeugstahl, HSS
& Hartmetallsorten - ±0.003 mmDickentoleranz,
Parallelität ≤0.002 mm - 90°-ScherschneideScherschneiden —
gratfrei, ohne Umrollgrat - OD 80–450 mmBohrung, Passfedernut & Verzahnung
auf Ihre Welle zugeschnitten
Entwickelt für schwere industrielle Schneidanwendungen, ist das Dekeer Längsschneide-Rundmesser ein professionelles Schneidwerkzeug für außergewöhnliche Leistung in der Blechverarbeitung. Ob Kupferfolie, Aluminiumfolie oder Elektroblech: Dieses runde Slitter-Messer vereint hochwertige Materialien, ultrafeine Präzision und langlebige Konstruktion für die Anforderungen von Walzschneidlinien, Umspulmaschinen und anderer industrieller Schneidausrüstung. Gestützt auf jahrzehntelange Messerfertigungskompetenz von Dekeer ist es die zuverlässige Wahl für Metallverarbeitung, Baustoffe und Verpackungsindustrie weltweit.
- Scherenartiger Scherschnitt statt Quetschen — ein abgestimmter Satz Rundmesser auf der Slitzwelle liefert eine saubere Scherkante ohne Grat und ohne Umbiegen der Kante
- Legierter Werkzeugstahl, Schnellarbeitsstahl oder Wolframcarbid — die Sorte ist abgestimmt auf Dicke, Zugfestigkeit und Bahngeschwindigkeit, von 0.2 mm Folie bis 6 mm Band
- Dickentoleranz und Parallelität nach schriftlichen Spezifikationen, geprüft am fertigen Produkt — gleichmäßiges horizontales Messerspiel über die gesamte Welle, damit die Bandbreite von Anfang bis Ende konstant bleibt
- Bohrung, Passfedernut, Keilwelle und Stiftlöcher nach Ihrer Wellenzeichnung gefertigt — jedes Messer kommt einbaufertig, mit bereits auf dem Dorn geprüftem Rundlauf
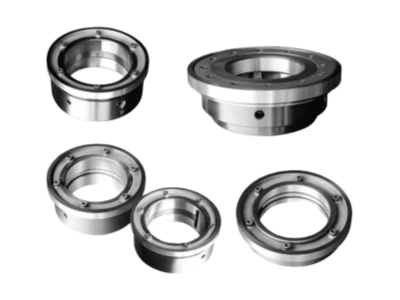
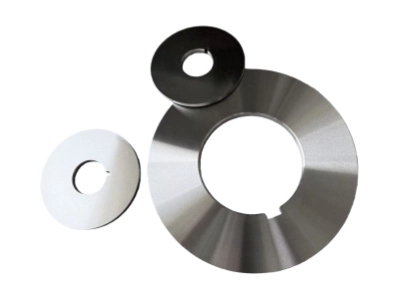
Längsschneide-Rundmesser aus unserer Fertigung

Runde Slitzmesser-Einheiten — Messer- und Nabensätze für Wellenmontage Längsschneidemesser in verschiedenen Durchmessern und Bohrungsgrößen Präzisionsgeschliffenes Slitzmesser mit großer Bohrung Rundschermesser mit Nutbohrung für eine Slitzwelle mit Passfeder Slitzmesser mit Passfedernut — beide Flächen parallel geschliffen Rundmesser mit Stiftlochbohrung für verschraubte Köpfe
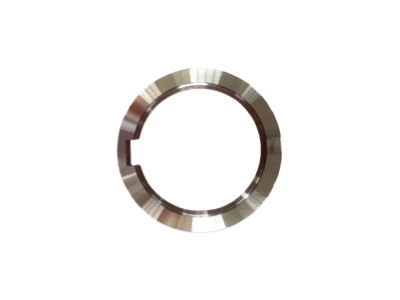
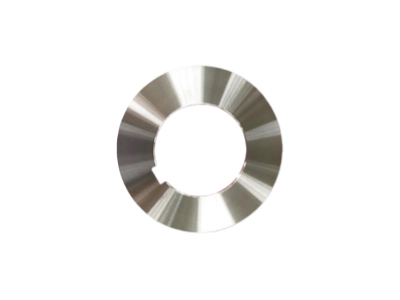
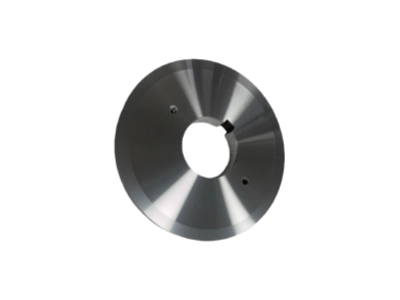
Wahl des Werkstoffes: legierter Werkzeugstahl, HSS oder Hartmetall
| Güte | Härte | Am besten geeignet für | Ihr Nutzen |
|---|---|---|---|
| Cr12MoV / D2 (SKD11) | HRC 57–61 | 0.2–3.0 mm kaltgewalztes, galvanisiertes und verzinktes Band | Der Allrounder für das allgemeine Bandbeschneiden — hoher Chromcarbid-Anteil, gute abrasive Verschleißfestigkeit und ein vernünftiger Kostenpunkt pro Schnitt. |
| Cr12Mo1V1 | HRC 58–61 | Gemischte Läufe mit dünnen bis mittleren Dicken, häufige Formatwechsel | Die vanadiumreichere Variante von Cr12MoV: feinere, besser verteilte Karbide für gleichmäßigere Schneidenhaltigkeit bei wechselndem Material. |
| 6CrW2Si | HRC 55–58 | 3,0–6,0 mm Stahl mittlerer und hoher Blechdicke | Stoßfester Werkzeugstahl. Die etwas weichere Grundmatrix nimmt den Schergegendruck dicker Bänder auf, statt an der Schneide auszubrechen. |
| DC53 | HRC 60–63 | Schlagbelastetes Schlitzen und schneller Lauf dünner Dicken | Höhere Zähigkeit als D2 mit weniger Karbidseigerung — die Lösung, wenn D2-Schneiden unter Stoßbelastung ständig Mikroausbrüche zeigen. |
| M2 / SKH51 (HSS) | HRC 62–65 | Bahngeschwindigkeit über 200 m/min; dünner Edelstahl und Elektroband | Schnellarbeitsstahl behält seine Warmhärte, wenn die Schneide heiß wird, und hält so auf hartem, dünnem, schnell laufendem Band weit länger eine scharfe Schneide. |
| H13 / SKD61 | HRC 47–52 | Warmband und Schlitzen bei erhöhter Temperatur | Warmarbeitsstahl mit hervorragender Warmrissbeständigkeit — gewählt, wenn das Band warm ist oder der Prozess heiß läuft. |
| Hartmetall YG15 / YG20 | HRA 89–92.5 | Extrem abrasives Band, bei dem Stahlmesser zu schnell verschleißen | Hartmetall hält die Schneide ein Vielfaches länger als Werkzeugstahl, allerdings mit geringerer Stoßunempfindlichkeit — am besten geeignet für eine stabile, gut ausgerichtete Linie. |
Nicht sicher, welche Sorte zu Ihrer Linie passt? Nennen Sie uns Material, Banddicke, Coilbreite, Linien Geschwindigkeit und Messerspalt — unsere Ingenieure empfehlen die Sorte und Schneidengeometrie mit den niedrigsten Kosten pro Tonne geschnittenen Materials.
Spezifikationen für runde Slitzmesser
| Spezifikation | Standardbereich | Hinweise |
|---|---|---|
| Werkstoffgüte | Cr12MoV / D2 · Cr12Mo1V1 · 6CrW2Si · DC53 · M2 (SKH51) · H13 · Hartmetall YG15 / YG20 | Sorte gewählt nach dem geschnittenen Material, der Dicke und der Bahngeschwindigkeit |
| Härte | legierter Werkzeugstahl HRC 55–63 · HSS HRC 62–65 · Hartmetall HRA 89–92.5 | Wärmebehandlung nach schriftlichen Spezifikationen mit mehrfachem Anlassen; Härteangabe pro Charge |
| Außendurchmesser (OD) | 80–450 mm Standard, größere auf Anfrage | Der Außendurchmesser bestimmt den Scherwinkel — wir stimmen ihn auf Ihre Slitzgeometrie ab |
| Dicke | 1–30 mm | Gewählt nach Banddicke, Messerwelle und erforderlicher Seitenkraft |
| Bohrung / Befestigung | Nach Ihrer Wellenzeichnung | Einfache Bohrung, Passfedernut, Keilwelle, Stiftlöcher und Lochkreise exakt nachgebildet |
| Dickentoleranz | ±0.003 mm | Die wichtigste Kennzahl für einen gleichbleibenden Messerspalt |
| Außendurchmesser-Toleranz | ±0.02 mm | Geschliffen auf CNC-Außenrundschleifmaschinen |
| Planheit & Parallelität | ≤0.002 mm | Geprüft auf einer Granit-Messplatte vor dem Versand |
| Konzentrität (Bohrung zu Außendurchmesser) | ≤0.005 mm | Verhindert Axialschlag und Kantendeformation des Bandes |
| Schneidenwinkel | 90°-Scherschneide als Standard | Fasen-, Freiwinkel- und Mikrofasenwinkel abgestimmt auf Material und Dicke |
| Oberflächengüte | Ra 0.2–0.4 µm auf beiden Flächen | Geringe Reibung hält das Band spurgerade und reduziert Materialansatz |
| Beschichtungen | TiAlN · TiN · DLC auf Anfrage | Für Hochgeschwindigkeitslinien und abrasives oder klebriges Material |
| Schneidenzustand | Gratfrei und gehont | Jedes Messer wird vor dem Verpacken geprüft |
| Verpackung | Kantengeschützte, versiegelte Exportkiste | Geeignet für See- und Luftfracht |
Die obigen Werte sind unser Standardfertigungsspektrum. Senden Sie uns das Maschinenmodell, die Wellenzeichnung oder ein Foto des Messers, das Sie ersetzen, mit einem Lineal darüber, und wir bestätigen die exakte Spezifikation vor dem Angebot.
Typische Anwendungen beim Schlitzen
Schlitzen von Stahl- & beschichteten Coils
Rotationsschneidmesser für Haspel–Slitter–Umspul-Linien, mit konstantem Schnittspalt, damit die Bandbreite vom ersten bis zum letzten Meter stimmt.
- Kaltgewalztes, galvanisiertes und verzinktes Band, 0.2–3.0 mm
- Heißgewalztes gebeiztes Band mittlerer Dicke, 3.0–6.0 mm
- Vorbeschichtetes und farbbeschichtetes Band, wenn Kantenmarkierungen vermieden werden müssen
Schlitzen von Siliziumstahl
Dünnes, hartes, sprödes Band verlangt eine scharfe Schneide und die engstmögliche Dicketoleranz, da jeder Grat später im laminierten Kern sichtbar wird.
- Texturiertes und nicht texturiertes Elektroband für Transformatorenkerne
- Elektroblechband für Motoren und Generatoren
- HSS- oder DC53-Sorten für gratfreie Schnitte bei hohen Bahngeschwindigkeiten
Schlitzen von Nichteisenmetallen & Folie
Weiche, duktile Metalle schmieren leicht, daher muss das Messer scheren statt quetschen. Polierte Flächen und ein korrekt eingestellter Schliff halten den Schnitt sauber und das Band frei von Rückständen.
- Kupfer- und Messingband für die Elektro- und Verbinderproduktion
- Alufolie und Dünnblech
- Schlitzen von Batterie- und Verpackungsfolie
Edelstahl- & HSLA-Band
Vergütete Stahlsorten stellen die höchsten Anforderungen an die Schneide. Höherlegierte und Warmarbeitsstähle widerstehen Ausbrüchen und thermischen Rissen, wenn es hart auf hart kommt.
- Edelstahlband 304 / 316L
- HSLA und hochfester Stahl, wenn Schneidenausbrüche der Grenzfall sind
- Aufwickel-, Zuschnitt- und Baumateriallinien
Schneiden Sie ein anderes Material oder betreiben Sie eine Sonderlinie? Senden Sie uns Material, Banddicke, Coilbreite, Linien Geschwindigkeit und Ihren aktuellen Messerspalt — unsere Ingenieure legen Sorte und Schneidengeometrie passend fest.
Warum Slitzmesser von DEKEER beziehen
01 — Direkt ab Werk
Hersteller, kein HandelsunternehmenDekeer Precision Cutting Tools (Nanjing) schmiedet und schleift jedes Slitzmesser CNC-technisch im eigenen Haus — vom Rundstab bis zur fertigen, abgezogenen Schneide; Wärmebehandlung nach schriftlichen Spezifikationen, Härteprüfung am fertigen Produkt.
02 — Präzisionsschleifen
Sehr enge Toleranzen für Dicke und ParallelitätDie Flächen werden auf CNC-Flachschleifmaschinen, der Außendurchmesser auf CNC-Rundschleifmaschinen geschliffen und anschließend auf einer Granitplatte geprüft — der einzige Weg, einen gleichmäßigen Messerspalt über die gesamte Spindel zu halten.
03 — Dokumentierte Qualität
Härte- und Maßbericht mit jeder ChargeJede Lieferung enthält einen HRC- oder HRA-Härtebericht, eine Maßprüfung von Außendurchmesser, Bohrung, Dicke und Parallelität, eine 100 % Schneidenkontrolle sowie je nach Beanspruchung eine Rissprüfung.
04 — After-Sales
12 Monate Garantie und Nachschleif-Service12 Monate Abdeckung bei Fertigungsfehlern, ergänzt um technische Beratung zu Sortenwahl, Schnittspalt, sicheren Nachschleifgrenzen und Schleifscheibenwahl für Ihre Linie.
So läuft eine Rund-Slitzmesser-Bestellung von der Anfrage bis zur Lieferung
- 1Spezifikation sendenMaschinenmodell, Wellenzeichnung oder gebrauchtes Messer
- 2Angebot in 24 hSorte, Außendurchmesser, Dicke und Bohrung bestätigt
- 3ZeichnungsbestätigungSie geben die endgültige Spezifikation frei
- 4ProduktionSchmieden und CNC-Schleifen; Wärmebehandlung nach schriftlichen Spezifikationen
- 5EndkontrolleHärte, Abmessungen, Parallelität, Schneidenprüfung
- 6ExportverpackungKantengeschützte, versiegelte Kisten, weltweiter Versand
Häufige Fragen zu Rund-Slitzmessern
Wofür wird ein Längsschneide-Rundmesser verwendet?
Welches Material soll ich wählen — legierter Werkzeugstahl, HSS oder Hartmetall?
Welche Dickentoleranz halten Sie ein, und warum ist das wichtig?
Können Sie Bohrung und Passfedernut passend zu meiner Welle bearbeiten?
Welchen Schneidenwinkel schleifen Sie?
Wie stelle ich das Messerspiel ein?
Liefern Sie abgestimmte Sätze für eine komplette Slitzwelle?
Können die Messer nachgeschliffen werden, und wie oft?
Welche Informationen muss ich für ein Angebot senden?
Wie lange ist die übliche Lieferzeit, und wie versenden Sie?
Verwandte Produkte und Ratgeber
-
Hartmetall-Messer
Vakuumgesinterte Hartmetallmesser der YG-Serie für die abrasivesten Linien — ein Vielfaches der Schneidenstandzeit von Werkzeugstahl.
Serie ansehen → -
Edelstahlmesser
Korrosionsbeständige Messer für Schneidanwendungen mit Lebensmitteln, in der Medizin und in feuchter Umgebung, wo rostfreie Leistung unerlässlich ist.
Serie ansehen → -
HSS-Messer für Papiermessermaschinen
Guillotine- und Trimmermesser aus HSS für Polar, Wohlenberg, Perfecta, Ideal, Itoh, Schneider und Maxima.
Serie ansehen → -
Verpackungsmaschinen-Messer
Quer- und Längsschneidmesser für Form-Fill-Seal-, Flowpack- und Beutelmaschinen.
Serie ansehen → -
Gezahnte Industriemesser
Gezahnte Siegel- und Schneidmesser für Verpackungsmaschinen, kundenspezifisch nach Zeichnung in vier Werkstoffgüten gefertigt.
Serie ansehen → -
Rakelmesser
Präzise Rakelmesser für Tief- und Flexodruck, in Serien aus Kohlenstoffstahl, LongLife-Keramik und Edelstahl.
Serie ansehen →
Sprechen Sie mit einem Ingenieur für Slitzmesser
Senden Sie uns Ihr Maschinenmodell, das zu schneidende Material und seine Banddicke oder ein Foto des zu ersetzenden Messers mit einem Lineal darüber. Unser Engineering-Team bestätigt die richtige Sorte, Maße, Bohrung und Schneidenwinkel innerhalb von 24 Stunden — kostenlos und unverbindlich.
- E-Mailsales@dkeblade.com
- WhatsApp+86 138 5558 8148
- Antwort innerhalb von24 Stunden, Mo.–Sa.